DINSEN HodiaHodi-negozioan zentratzen da. Esperientzia aberatsa eta teknologia aurreratua dituenez, bere produktuen artean daude burdinurtuzko hodi harikorrak, burdinurtuzko hodiak (SML hodiak ere deitzen direnak), hodi-osagarriak eta akoplamenduak, etab., azpiegituretan, eraikuntzan, ur-hornikuntzan, hoteletan, aireportuetan eta energian oso erabiliak direnak. Proiektu handi askotarako hodi-soluzio hornitzaile fidagarria da.
Hodi-ekoizpen prozesua
1.Lehengaien urtzea
Hodiak eta osagarriak ekoizteko burdinazko lehengaia.
Osagarriek 15 zenbakiko burdina behar dute eta hodiek 20 zenbakiko burdina.
Beheko irudia labe elektriko bat da, elektrizitatea erabiltzen duena ogi-burdina burdin urtu bihurtzeko.
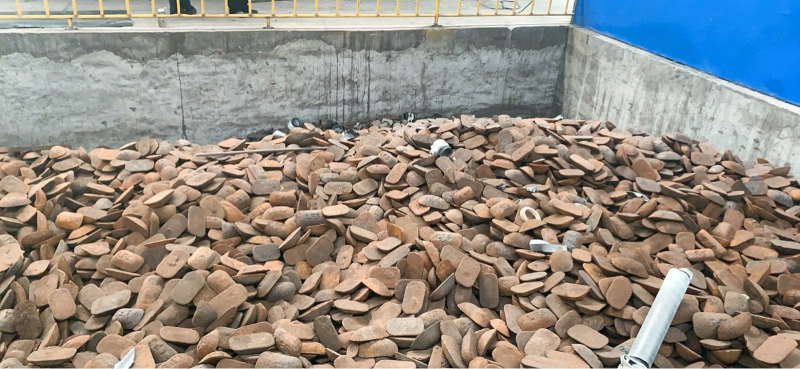
Burdina
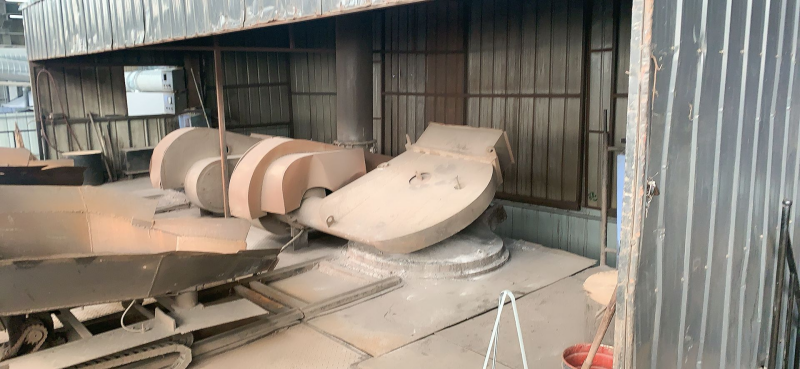
Labe elektrikoa
2.Zentrifugazio bidezko galdaketa
Ordeztu zentrifugagailurako dagokion diametroko hodi-moldea aldez aurretik, behar izanez gero.
Burdin urtua abiadura handiko biraketa-zentrifugazio moldean injektatzen da barrutik kanpora, fluxu-kanalaren bidez.
Burdin urtuaren kantitatea hodi galdaketaren diametroaren arabera kalkulatzen da.
Hodia eratu eta hoztu ondoren, hodi-moldetik aterako da, eta kalitate-ikuskatzaileak itxura egiaztatu eta pisatuko du. Kualifikatutakoek jarraipen-lanari ekingo diote.
Hodiaren moldea 3 metro baino handiagoa da, eta hori komenigarria da buruaren edo isatsaren zati irregularrak geroago mozteko.
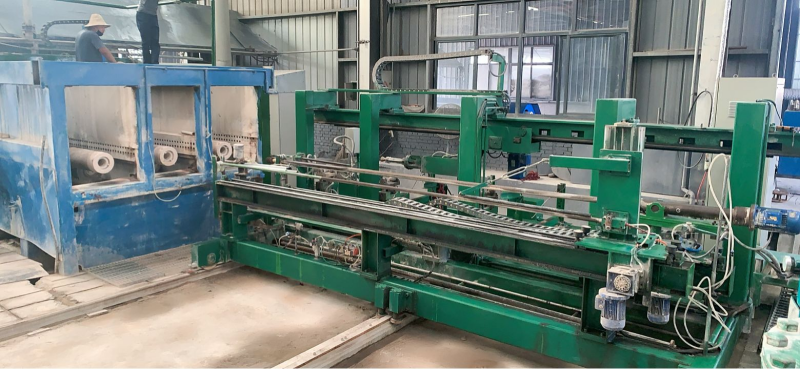
Zentrifugatzailea
3. Hodien mozketa, ikuskapena eta leuntzea
Hodi kualifikatuak hautatu ondoren, langileek buruko eta isatseko piezak moztuko dituzte modu irregularrean, hodiaren luzera eraginkorra 3 metrotan mantentzeko.
Ebaketa amaitu ondoren, beste ikuskapen bat egingo da, berriro urtzeko horma-lodiera irregularra eta deformazio eliptikoa duten hodiak hautatzeko.
Leuntzeko, hodiaren barrualdea eta kanpoaldea leuntzea eskatzen du, barrualdea eta kanpoaldea leunak eta ondorengo margotzeko egokiak izan daitezen.
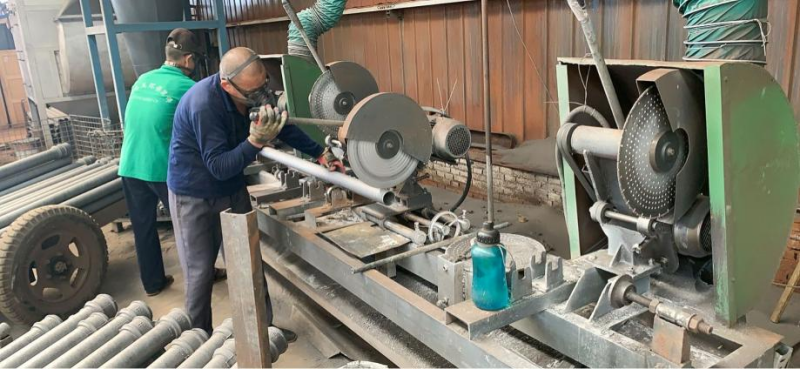
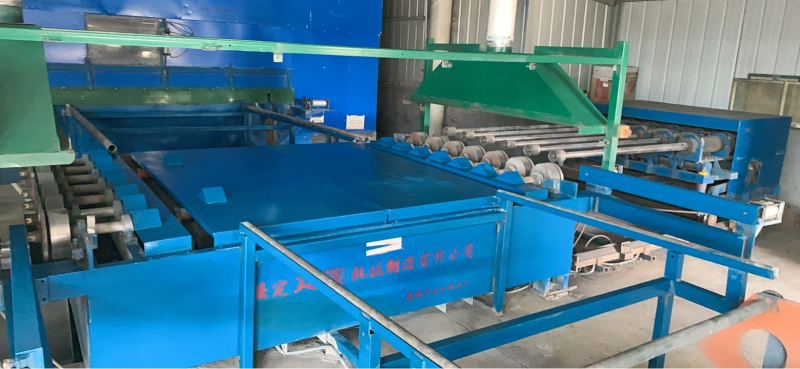
Artezteko makina
4. Barne eta kanpoko ihinztadura
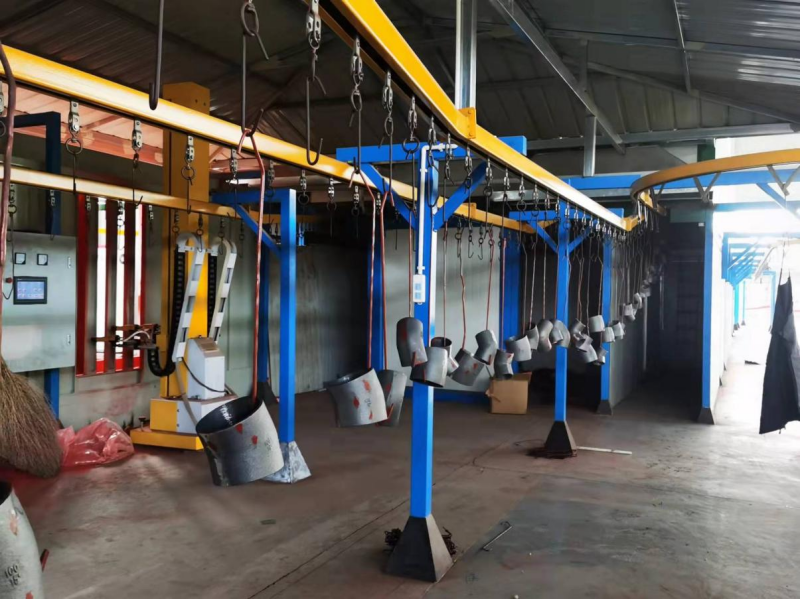
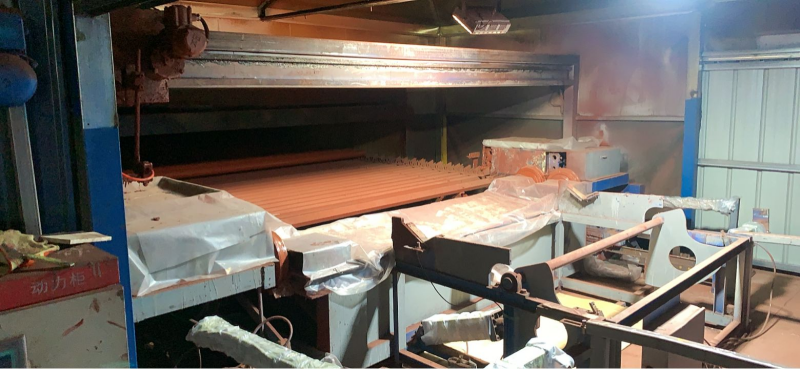
Leundutako hodiaren barneko horma bereziki leun eta garbi mantendu behar da. Lehortu eta berotu ondoren, barneko horma korrosioaren aurkako tratamenduarekin tratatzen da, hau da, epoxi pintura horiarekin ihinztatzen da.
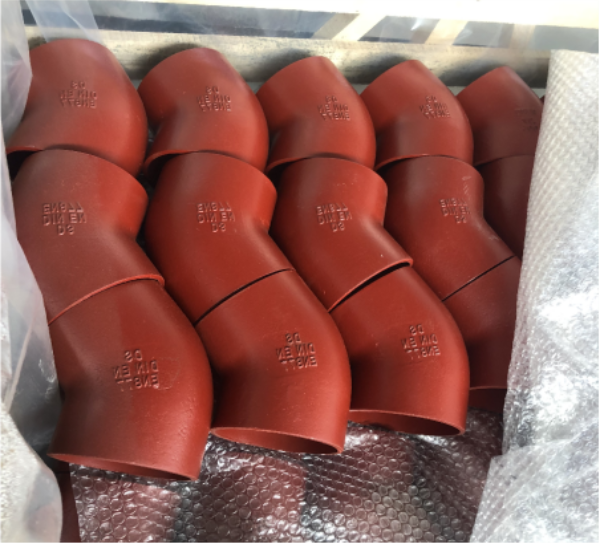
Eragiketa bera egiten da kanpoaldean ere, epoxi pintura gorri-marroiarekin ihinztatuz.
Fabrikak aldizka produktu-lote bat laginduko eta aztertuko du, produktuaren propietateek EN877 araudiaren baldintzak betetzen dituztela ziurtatzeko.
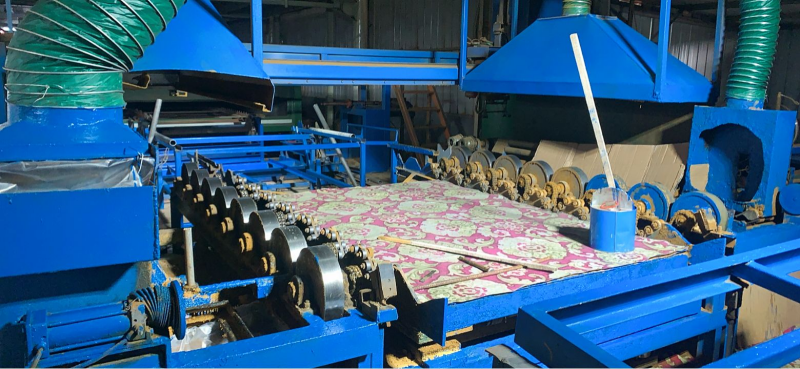
5. Lehortzea, moztea, ihinztatzea, ontziratzea
Barrutik eta kanpotik pintura ihinztatu ondoren, hodia lehortu egingo da pinturaren itsaspena bermatzeko.
Lehortu ondoren, langileek hodiaren pintura konponduko dute, batez ere bi muturrak, pinturaren estaldura eta edertasuna bermatzeko.
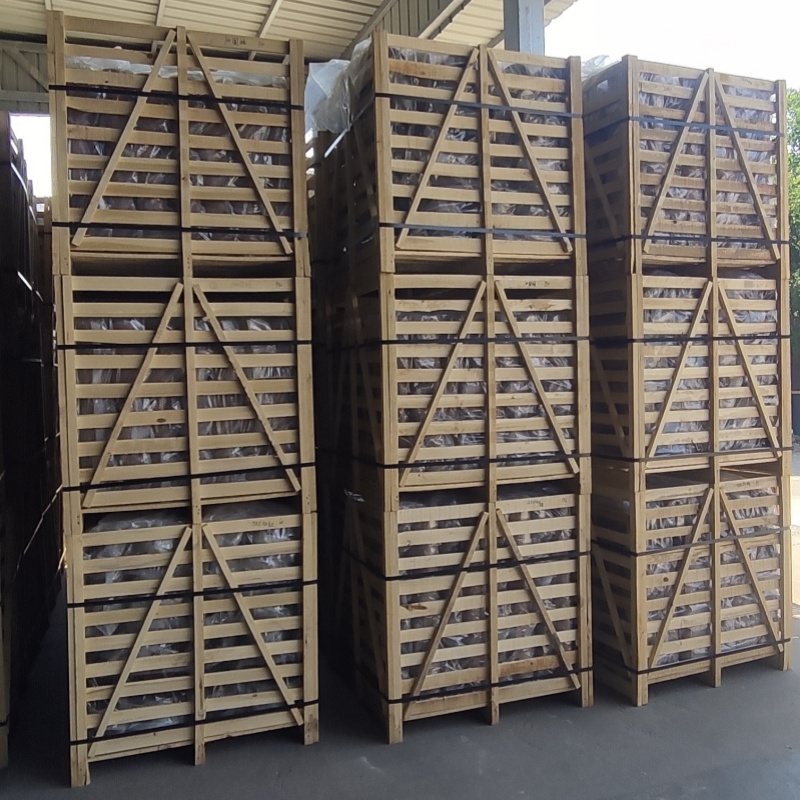
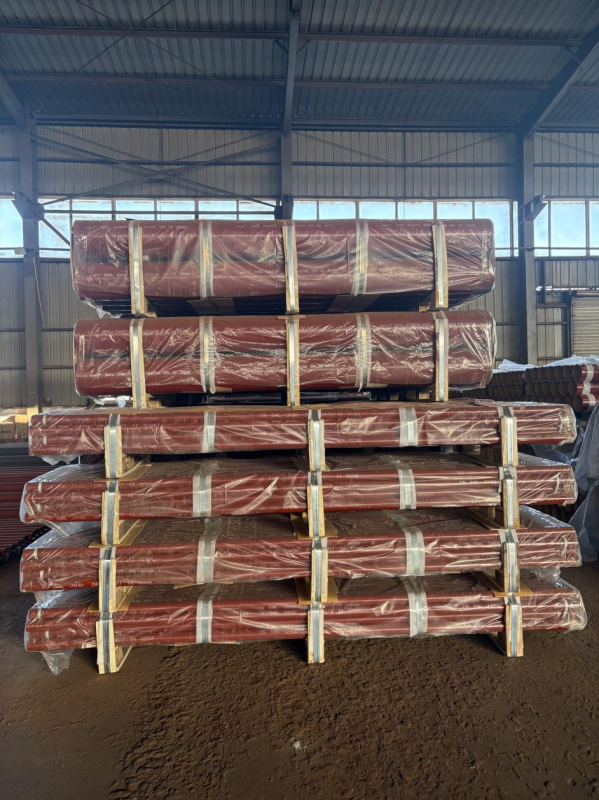
Azkenik, hodia bezeroaren marka komertzialarekin ihinztatuko da eta bezeroaren ohituren arabera ontziratuko da.
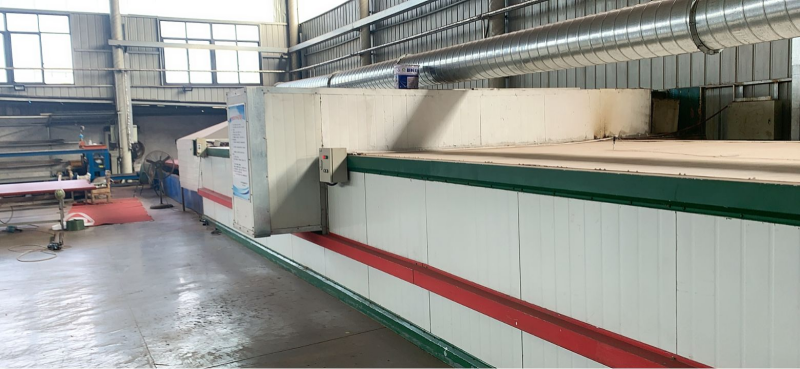
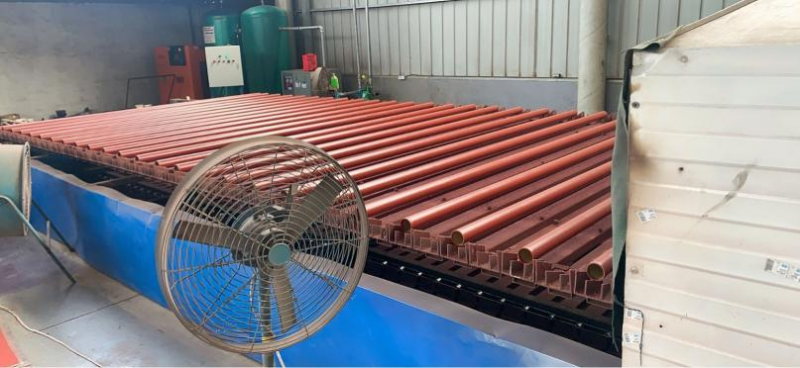
Lehorgailua
Osagarrien ekoizpen prozesua
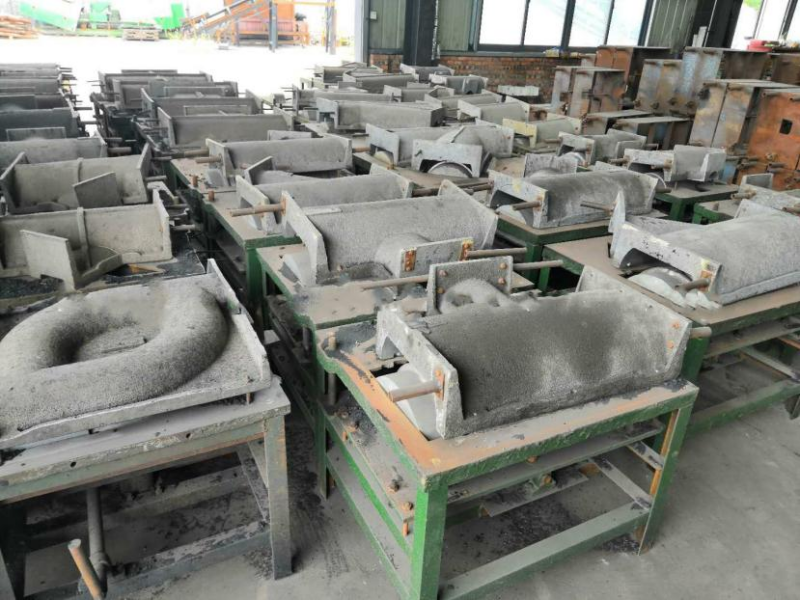
1. Moldearen prestaketa
DINSENek gaur egun modelo eta espezifikazio guztietako moldeak ditu. Fabrikak ekoizpena antolatzen duen bakoitzean, moldeko galdaketa eta lote zenbakia aldatu behar dira, eta gero langileek ekoizpena has dezakete moldea lortu ondoren.
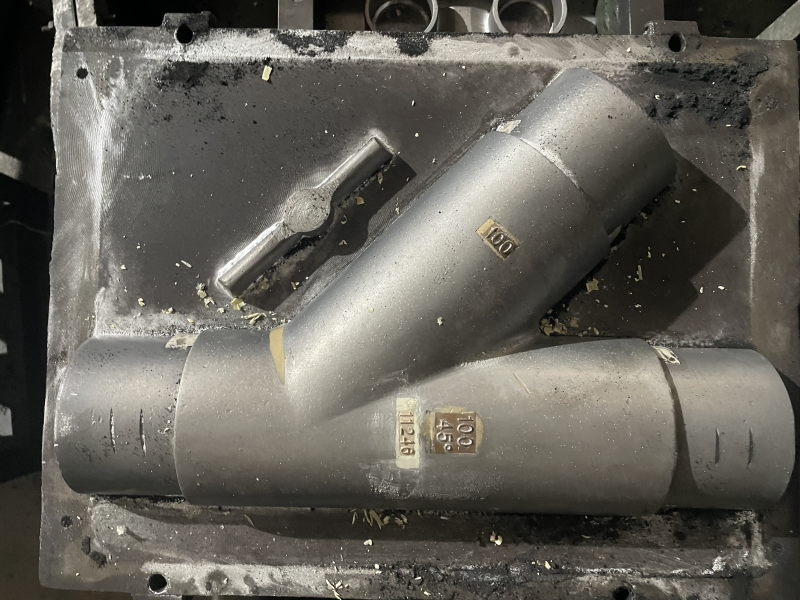
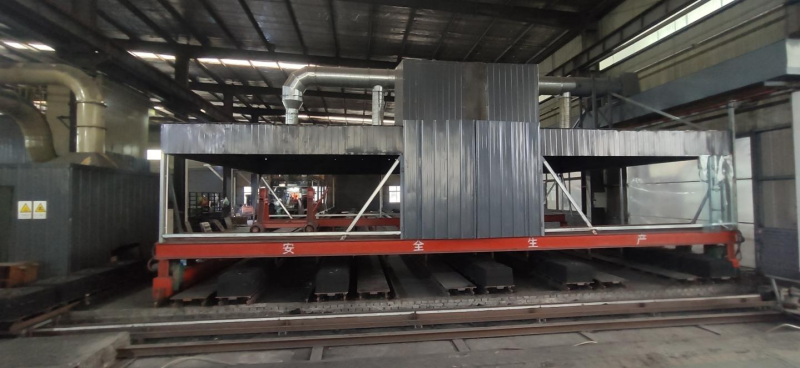
2. Eskuzko isurketa, hodi ekoizpen linea automatizatua
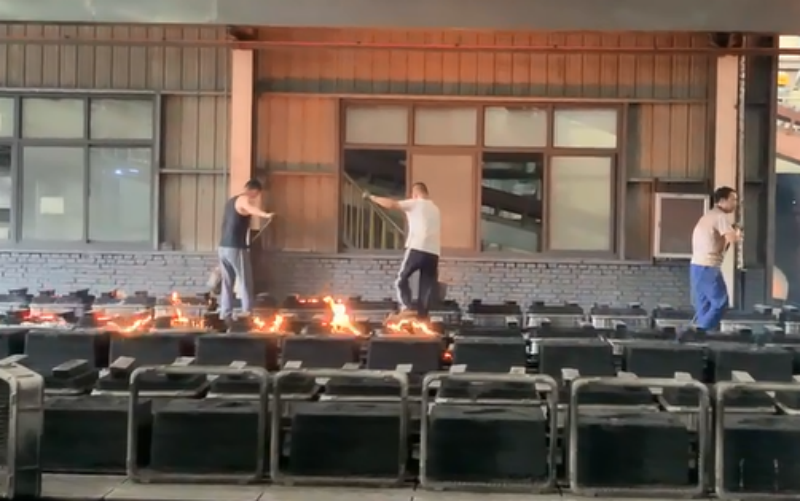
Langileek goiko eta beheko moldeak plaka lauan jartzen dituzte, harea-kutxa gainean jartzen dute, harez betetzen dute, trinkotzen dute eta laua egiten dute. Ondoren, goiko eta beheko moldeak elkarrekin jartzen dituzte eta finkatzen dituzte, eta burdin urtua isuri ondoren, kolpe bakarrean eratzen dituzte.
Langile bakoitzak batez beste 300 kg hodi-osagarri ekoiz ditzake egunean, molde-aldaketek ez baitute fabrikaren ekoizpen-egutegian bakarrik eragiten, baita langileen ekoizpenean ere.
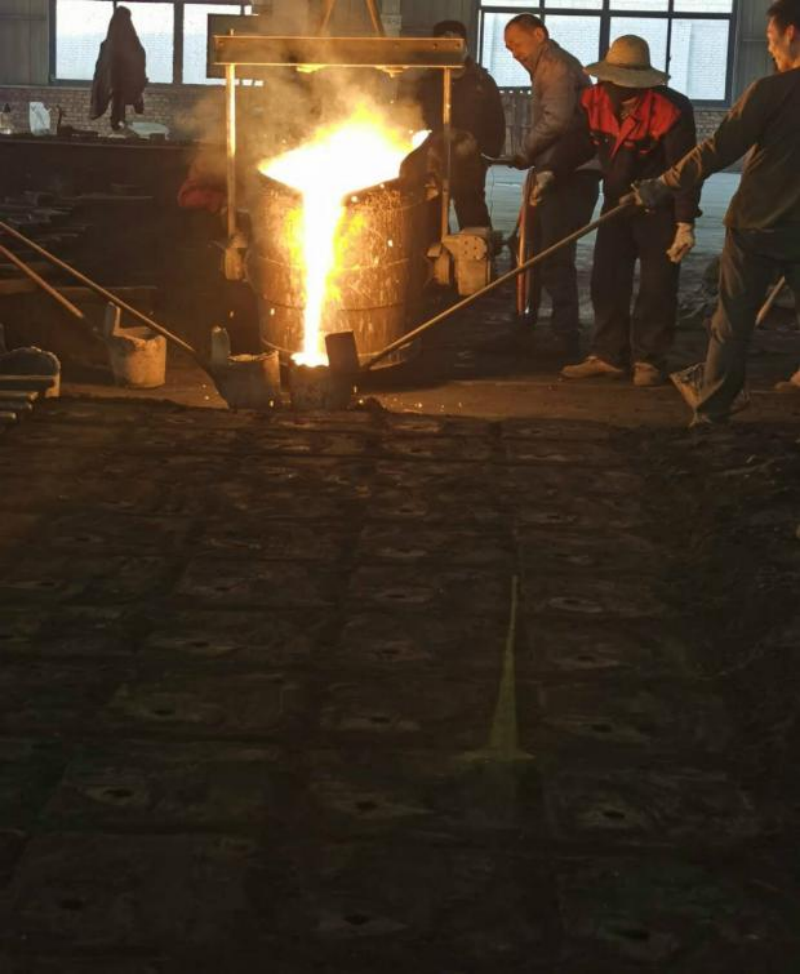
Hodien ekoizpen-lerro automatizatua, eskuzko isurketa
Eskuzko hareazko galdaketa prozesu tradizionalarekin alderatuta, bere ezaugarririk handiena da giza baliabideen eta baliabide materialen kontsumoa minimizatu eta ekoizpen-eraginkortasuna maximizatu dezakeela, produktuaren kalitatea estandarrak eta zehaztapenak bateratu egiten direla ziurtatuz, eta horrek ekoizpen-eraginkortasuna asko hobetu eta produktuaren ekoizpen-zikloa laburtu dezake.
3. Eskuzko ehotzea
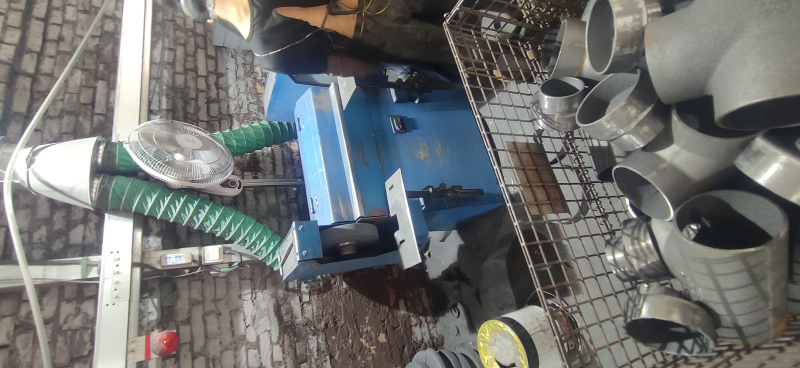
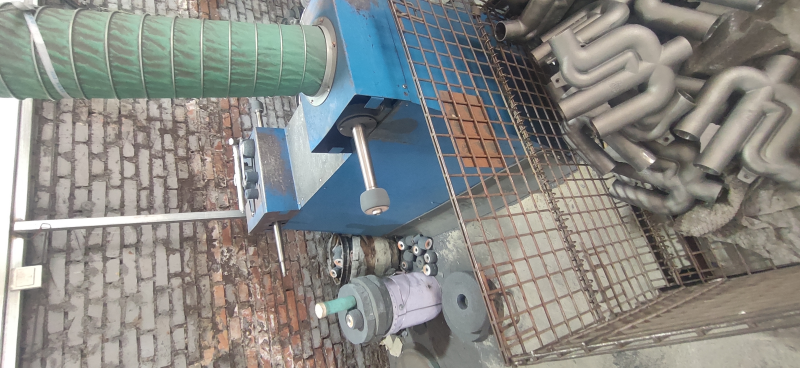
Piezen kanpoko neurriak bermatzeko premisan, langileek gainazaleko ateak, altxagailuak, babadurak, bizarra eta moldeatzeko harea kendu behar dituzte ehotzeko. Moldeatze eskasak, giltza-zuloak edo harea garbitzeak eragindako haragi falta ere konpondu behar da. Ziurtatu moldearen gainazaleko ezpurutasunak garbi eta leunduta daudela ondorengo ihinztadura egin aurretik.
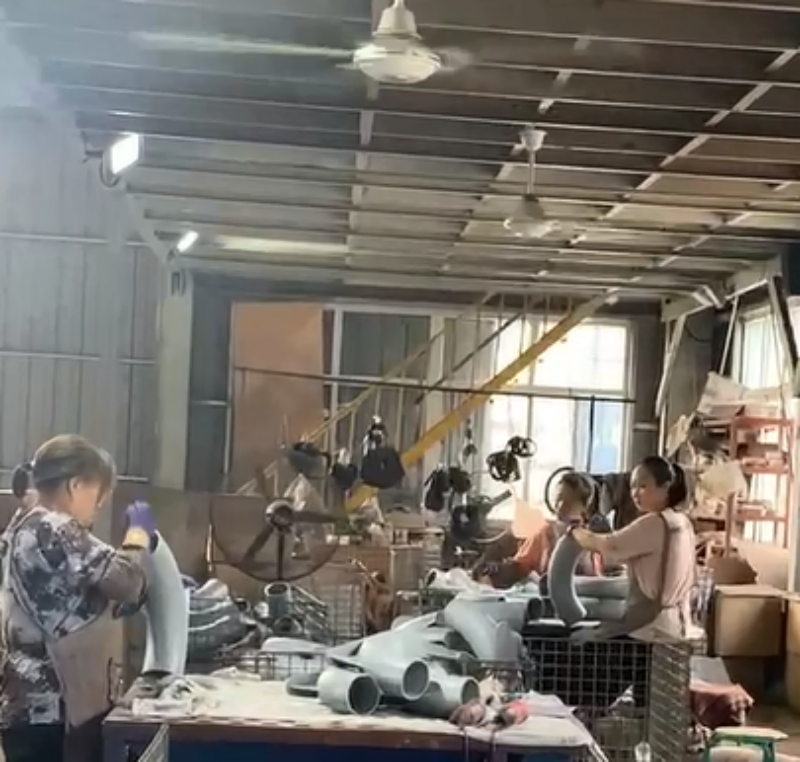
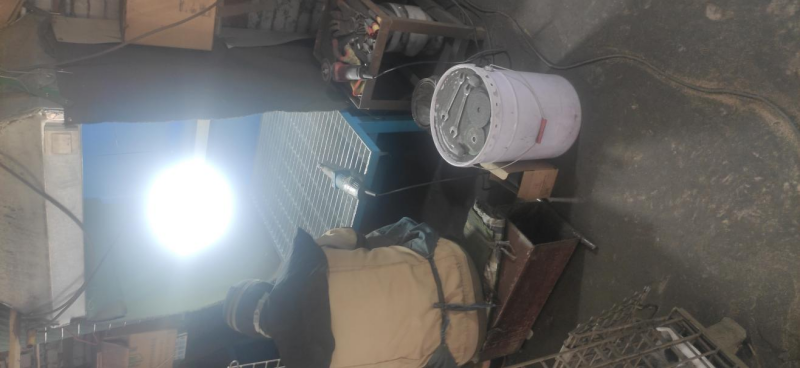
4. Kanpoko hormaren leuntzea,Barneko horma-lehorketa,Ehotze fina
5. Pintura, hauts-estaldura, ontziratzea
Pintura murgiltzea: Hodi-osagarriak 70-80 ℃-tan berotu eta epoxi pintura ihinztatu behar dituzu.
Hauts-ihinztadura: Epoxi hautsa ihinztatu aurretik, hodi-osagarriak 180-200 ℃-tan berotu behar dituzu.